
|


ИСТОРИЯ ТЕХНИКИ, ТЕХНОЛОГИИ, ПРЕДМЕТОВ ВОКРУГ НАС
Прокатный стан. История изобретения и производства
Справочник / История техники, технологии, предметов вокруг нас Прокатный стан - это машина для обработки металлов давлением между вращающимися валками. После того как сталевары отлили слиток, этот огромный брусок стали нужно превратить в изделия - в кузов автомобиля, железнодорожный рельс или строительную балку. Но для этого нужно, чтобы слиток принял удобную для изготовления деталей форму - либо длинного бруса с поперечным сечением в виде квадрата, круга, балки, либо стального листа или проволоки и т д. Эти различные формы слиток и принимает на прокатных станах.
Прокатка в горячем состоянии стала использоваться лишь в начале XVIII века, причем сначала этим способом готовились более или менее тонкие железные листы, но уже с 1769 года начали подобным образом прокатывать проволоку. Первый прокатный стан для железных болванок был предложен английским изобретателем Кортом, когда он разрабатывал метод пудлингования. Корт первым догадался, что при изготовлении некоторых изделий рациональнее поручить молоту только отжимку шлаков, а окончательную форму придавать путем прокатки.
В 1783 году Корт получил патент на изобретенный им способ проката фасонного железа с помощью особых вальцов. Из пудлинговой печи крица поступала под молот, здесь она проковывалась и получала первоначальную форму, а затем пропускалась через вальцы. Этот способ потом стал очень распространенным. Однако лишь в XIX столетии техника проката была поставлена на должную высоту, что во многом было связано с интенсивным строительством железных дорог. Тогда были изобретены прокатные станы для производства рельсов и вагонных колес, а потом и для многих других операций. Устройство прокатного стана в XIX веке было несложным. Вращающиеся в противоположные стороны валки захватывали добела раскаленную металлическую полосу и, сжимаясь большей или меньшей силой, проводили ее между своими поверхностями. Таким образом, металл изделия подвергался сильному обжатию при высокой температуре и заготовка приобретала необходимую форму. При этом, например, железо получало свойства, которые не имело от природы. Отдельные зерна металла, которые до прокатки располагались в его массе в беспорядке, в процессе сильного обжатия вытягивались и образовывали длинные волокна. Мягкое и ломкое железо становилось после этого упругим и прочным.
К концу столетия техника проката настолько усовершенствовалась, что этим способом стали получать не только сплошные, но и пустотелые изделия. В 1885 году братья Меннесманы изобрели способ прокатки бесшовных железных труб. До этого трубы приходилось изготовлять из железного листа, - их сгибали и сваривали. Это было и долго, и дорого. На стане Меннесманов круглую болванку пропускали между двумя косо друг к другу поставленными валками, действовавшими на нее двояким образом. Во-первых, вследствие сил трения между валками и заготовкой последняя начинала вращаться. Во-вторых, из-за формы валков точки средней их поверхности вращались быстрее крайних. Поэтому, из-за косого расположения валков заготовка как бы ввинчивалась в пространство между ними. Если бы болванка была твердой, она бы не смогла пройти. Но так как ее предварительно сильно разогревали до белого каления, металл заготовки начинал скручиваться и вытягиваться, а в осевой зоне проходило его разрыхление - возникала полость, которая постепенно распространялась по всей длине заготовки. Пройдя через валки, заготовка насаживалась на специальный стержень (оправку), благодаря чему внутренней полости предавалось правильное круглое сечение. В результате выходила толстостенная труба.
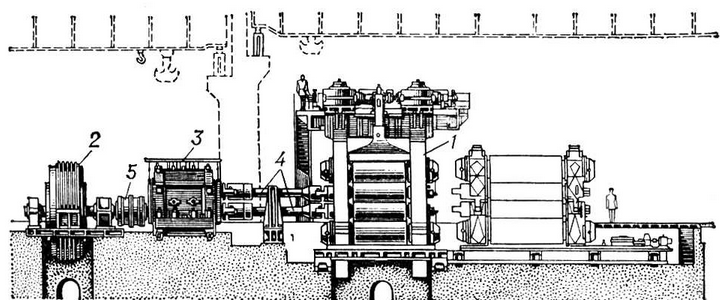
Чтобы уменьшить толщину стенок, трубу пропускали через второй так называемый пилигримный прокатный стан. Он имел два валка переменного профиля. При прокатке трубы расстояние между валками сначала постепенно уменьшалось, а затем делалось больше диаметра трубы. Каково же устройство современных прокатных станов? Слиток обычно проходит через несколько прокатных станов. Первый из них - блуминг или слябинг. Это самые мощные прокатные станы. Их называют обжимными, потому что их назначение - обжать слиток, превратить его в длинный брус (блум) или пластину (сляб), из которых потом на других станах будут изготовлены те или иные изделия. Блуминги и слябинги - исполинские машины. Производительность современных блумингов и слябингов - порядка 6 миллионов тонн слитков в год, а масса слитков - от 1 до 18 тонн. Перед обжимом слитки необходимо хорошо прогреть. Их выдерживают от четырех до шести часов в нагревательных колодцах при 1100-1300 градусов Цельсия. Затем слитки краном вынимают и кладут на электрическую тележку - электрокар, который и подает их к блумингу или слябингу. У блуминга - два огромных валка. Верхний может подниматься и опускаться, уменьшая или увеличивая просвет между собой и нижним валком. Раскаленный слиток, пройдя через валки, попадает на рольганг - транспортер из вращающихся роликов. Оператор непрерывно меняет направление вращения валков блуминга и роликов рольганга. Поэтому слиток движется через валки то вперед, то назад, и каждый раз оператор все больше уменьшает зазор между валками, все сильнее обжимая слиток. Через каждые 5-6 проходов специальный механизм - кантователь переворачивает слиток на 90 градусов, чтобы обработать его со всех сторон. В конце концов, получается длинный брус, который по рольгангу направляется к ножницам. Здесь брус делят на куски - блумы.
Так же происходит прокатка и на слябинге, с той лишь разницей, что у слябинга 4 валка - 2 горизонтальных и 2 вертикальных, которые обрабатывают слиток сразу со всех сторон. Затем полученную длинную пластину режут на плоские заготовки - слябы. Блуминги и слябинги используются только на тех заводах, где разливка стали производится старым способом - в изложницы. Там, где работают установки непрерывной разливки стали (УНРС), получают уже готовые блумы или слябы. Готовые блумы и слябы идут в другие прокатные цехи, где на специальных прокатных станах из них делают, как говорят металлурги, профили, или профильный металл, то есть заготовки определенной толщины, формы, профиля. Листовые станы, прокатывающие слябы в лист, имеют гладкие валки. На таких валках нельзя прокатать рельс или другое изделие сложного профиля. В валках, например, рельсобалочных станов делаются вырезы той формы, какая необходима для получения изделия. В каждом валке вырезается как бы половина профиля будущего изделия. Когда валки сближаются друг с другом, получается, как говорят металлурги, ручей, или калибр. На каждой паре валков таких калибров несколько. Первый имеет форму, только отдаленно похожую на форму изделия, следующие все больше приближаются к ней, и, наконец, последний калибр в точности соответствует тем размерам и форме изделия, какие надо получить. Сталь неподатлива, и ее приходится деформировать постепенно, пропуская через все калибры по очереди. Именно поэтому большинство станов имеет не одну пару валков, а несколько. Станины с валками (их называют клети) устанавливают параллельно либо в ряд, либо в шахматном порядке. Раскаленная заготовка мчится по рольгангам из клети в клеть, да еще в каждой клети движется то вперед, то назад, проходя через все калибры.
Сейчас все большее распространение получают высокопроизводительные станы непрерывной прокатки. Здесь клети стоят последовательно одна за другой. Миновав одну клеть, заготовка попадает во вторую, в третью, в четвертую и т д. После каждого обжатия заготовка вытягивается, и каждая последующая клеть должна за тот же промежуток времени пропустить через себя заготовку все большей длины. Некоторые непрерывные станы прокатывают металл со скоростью 80 метров в секунду (290 километров в час), а в год они обрабатывают несколько миллионов тонн. Например, производительность листового широкополосового непрерывного стана "2000", работающего на Новолипецком металлургическом заводе, достигает 6 миллионов тонн. В СССР во Всесоюзном научно-исследовательском институте металлургического машиностроения были созданы принципиально новые станы литейно-прокатные. У них процессы непрерывного литья совмещены в единый поток с непрерывной прокаткой. Сегодня десятки таких станов работают в нашей стране для прокатки стальной, алюминиевой и медной проволоки. Потребность в трубах для транспортировки нефти и природного газа на дальние расстояния вызвала необходимость создать трубные станы. Диаметр нефтяных и газовых труб увеличился. Первые трубопроводы были диаметром 0,2 метра, затем стали выпускать трубы больших диаметров - вплоть до 1,4 метра. Применяются две принципиально различные технологии производства труб. Первый способ: заготовку нагревают до 1200-1300 градусов Цельсия, а затем на специальном стане в ней проделывают отверстие (ее прошивают) - получается короткая труба (гильза) с толстыми стенками. Потом гильзу раскатывают в длинную трубу. Так получают бесшовные трубы. Второй способ: стальной лист или ленту сворачивают в трубу и сваривают по прямой линии или по спирали. Большой производительностью обладают непрерывные агрегаты шовно-стыковой сварки труб. Это комплекс из десятков машин и механизмов, работающих в одной технологической линии. Здесь все автоматизировано: на долю оператора, управляющего комплексом, остается только нажимать кнопки на пульте управления. Начинается процесс с нагрева непрерывной стальной ленты. Затем машины сворачивают ее в трубу, сваривают по шву, вытягивают в длину, уменьшают в диаметре, калибруют, разрезают на части, нарезают резьбу. 500 метров труб ежеминутно - такова производительность комплекса. В последние годы появилось новое направление: на прокатных станах изготавливают не заготовки, а сразу готовые детали машин. На таких станах прокатывают автомобильные и тракторные полуоси, шпиндели текстильных веретен, детали тракторов, электродвигателей, буровых машин. Здесь прокатка вытеснила трудоемкие операции: ковку, штамповку, прессование и механическую обработку на различных металлорежущих станках - токарных, фрезерных, строгальных, сверлильных и др.
К этому же направлению относятся и получившие большое распространение профилегибочные станы, изготовляющие гнутые профили, и станы, прокатывающие фасонные профили высокой точности. Первые станы выгибают изделия сложной формы из стального листа, вторые - прокатывают сложные изделия с очень точными размерами. И в том и в другом случае изделия не нуждаются в дальнейшей обработке на станках. Их режут на части нужной длины и используют в машинах, механизмах и строительных конструкциях. Автор: Мусский С.А.
▪ Реактивный автомобиль TRUST SSC
Двойная система антител летучих мышей против опасных вирусов
17.09.2026 Экологичный ноутбук Acer Vero 16 с модульным корпусом
17.09.2026 Расставание действительно может причинять физическую боль
16.09.2026
▪ Портативное зарядное устройство для электромобилей ▪ Телевизионная приставка Pipo X7 ▪ Дровяная печка с электроникой
▪ раздел сайта Автомобиль. Подборка статей ▪ статья Всё мое ношу с собой. Крылатое выражение ▪ статья Обслуживание паровых котлов на жидком топливе. Типовая инструкция по охране труда ▪ статья Регулятор тактов стеклоочистителя автомобиля. Энциклопедия радиоэлектроники и электротехники ▪ статья Бутылка из кубиков. Секрет фокуса
Главная страница | Библиотека | Статьи | Карта сайта | Отзывы о сайте
www.diagram.com.ua |




 Рекомендуем интересные статьи раздела
 Смотрите другие статьи раздела
 Последние новости науки и техники, новинки электроники:
